

Como fornecedor de mangueiras de borracha sem carbono, sou frequentemente questionado sobre o processo de fabricação por trás desses produtos inovadores. Nesta postagem do blog, apresentarei passo a passo a jornada de como as mangueiras de borracha sem carbono são feitas, destacando os principais estágios e tecnologias envolvidas.
1. Seleção de matéria-prima
O primeiro e mais importante passo na fabricação de mangueiras de borracha sem carbono é escolher as matérias-primas certas. As mangueiras de borracha tradicionais muitas vezes dependem do negro de fumo como enchimento de reforço, mas para as nossas mangueiras sem carbono, exploramos materiais alternativos.
Fornecemos borrachas sintéticas de alta qualidade que possuem excelentes propriedades mecânicas, como borracha nitrílica (NBR), monômero de etileno propileno dieno (EPDM) ou borracha de fluorocarbono (FKM), dependendo da aplicação específica da mangueira. Essas borrachas oferecem boa resistência ao calor, produtos químicos e abrasão.
Além da borracha base, selecionamos cargas sem carbono. Por exemplo, a sílica é uma escolha popular. A sílica pode fornecer efeitos de reforço semelhantes ao negro de fumo, melhorando a resistência, durabilidade e resistência ao rasgo da mangueira. Também usamos vários aditivos como antioxidantes, plastificantes e agentes vulcanizantes. Os antioxidantes protegem a borracha da degradação devido ao oxigênio e ao calor, enquanto os plastificantes aumentam a flexibilidade da borracha. Os agentes vulcanizantes são essenciais para a reticulação das moléculas de borracha durante o processo de cura.
2. Mistura
Uma vez selecionadas as matérias-primas, elas são cuidadosamente medidas e depois alimentadas em um misturador. O processo de mistura é fundamental, pois garante uma distribuição homogênea de todos os componentes do composto de borracha.
Utilizamos misturadores internos, que consistem em uma câmara com pás rotativas. A borracha e os aditivos são carregados na câmara e as lâminas cortam e amassam os materiais. O processo de mistura normalmente ocorre a uma temperatura controlada, geralmente entre 100 - 150°C, para facilitar a dispersão das cargas e aditivos.
Durante a mistura, a carga de sílica forma fortes ligações químicas com as moléculas de borracha, o que é crucial para o desempenho do produto final. O tempo de mistura pode variar dependendo da formulação, mas geralmente varia de 10 a 30 minutos. Após a conclusão da mistura, o composto de borracha é retirado do misturador e está pronto para a próxima etapa.
3. Extrusão
A extrusão é o processo em que o composto de borracha é moldado na forma básica da mangueira. O composto de borracha é alimentado em uma extrusora, que é uma máquina com uma rosca dentro de um cilindro.
À medida que o parafuso gira, ele empurra o composto de borracha através de uma matriz na extremidade do cilindro. A matriz é uma ferramenta projetada com precisão com um formato específico, que determina o formato da seção transversal e o tamanho da mangueira. Por exemplo, se estivermos fazendo uma mangueira redonda, a matriz terá uma abertura circular.
A extrusora também controla a temperatura e a pressão durante o processo de extrusão. A temperatura é mantida dentro de uma faixa específica para garantir que a borracha permaneça em um estado funcional. Uma vez que a borracha é extrudada através da matriz, ela forma um formato semelhante a um tubo contínuo, que é a forma inicial da mangueira de borracha sem carbono.
4. Reforço (opcional, mas comum)
Em muitos casos, para aumentar a resistência e a capacidade de suporte de pressão da mangueira de borracha sem carbono, é adicionado reforço. Existem vários tipos de materiais de reforço disponíveis, como fio de poliéster, fibra de aramida ou fio de aço.
O processo de reforço pode ser realizado de diferentes maneiras. Um método comum é aplicar o material de reforço em um padrão helicoidal ao redor do tubo de borracha extrudado. Isso pode ser feito usando uma máquina de trançar ou uma máquina de embalar. A máquina de trançar entrelaça os fios de reforço para formar uma camada forte e flexível ao redor da mangueira. As máquinas embaladoras, por outro lado, enrolam o material de reforço firmemente ao redor da mangueira em um padrão espiral.
O número de camadas de reforço e o tipo de padrão utilizado dependem dos requisitos específicos da mangueira, como a pressão máxima de operação e a aplicação pretendida. Para mangueiras de alta pressão, podem ser adicionadas múltiplas camadas de reforço.
5. Cura
A cura é uma etapa vital que transforma a borracha bruta e os materiais de reforço em uma mangueira forte e durável. O processo de cura envolve a reticulação das moléculas de borracha, o que confere à mangueira suas propriedades mecânicas finais.
Existem vários métodos de cura disponíveis. Um método comum é a cura a vapor. Na cura a vapor, a mangueira extrudada e reforçada é colocada em uma câmara de vapor pressurizada. O vapor fornece o calor e a pressão necessários para que a reação de vulcanização ocorra. A temperatura do vapor é normalmente regulada entre 150 - 200°C e o tempo de cura pode variar de 30 minutos a várias horas, dependendo da espessura da mangueira e do tipo de borracha utilizada.
Outro método é a vulcanização contínua, frequentemente usada para produção em massa. Na vulcanização contínua, a mangueira passa por um longo túnel aquecido onde o processo de cura ocorre continuamente à medida que a mangueira se move. Este método oferece alta eficiência de produção e qualidade consistente.
6. Testes e Controle de Qualidade
Após a cura, as mangueiras de borracha sem carbono passam por uma série de testes para garantir que atendem aos padrões de qualidade exigidos.
Um dos testes mais importantes é o teste de pressão. A mangueira é preenchida com líquido ou gás e a pressão é aumentada gradualmente até a pressão nominal máxima. A mangueira é então inspecionada quanto a sinais de vazamento, deformação ou rompimento.
Outros testes incluem testes de resistência à tração, que medem a força necessária para quebrar a mangueira; teste de alongamento no rompimento, que determina o valor máximo que a mangueira pode esticar antes de romper; e testes de resistência química, onde a mangueira é exposta a diversos produtos químicos para avaliar sua resistência.
Também realizamos inspeções visuais para verificar quaisquer defeitos superficiais, como arranhões, bolhas ou irregularidades. Somente mangueiras que passam em todos os testes são aprovadas para envio.
7. Acabamento e Embalagem
Depois que as mangueiras passarem nos testes de controle de qualidade, elas estarão prontas para o acabamento. Isso pode envolver cortar as mangueiras no comprimento necessário, adicionar acessórios nas extremidades e imprimir todas as marcações necessárias, como tamanho da mangueira, classificação de pressão e número do lote.
As conexões finais são fixadas à mangueira usando vários métodos, como crimpagem ou colagem. A crimpagem envolve o uso de uma ferramenta especial para comprimir um encaixe de metal ao redor da extremidade da mangueira, criando uma conexão segura. A ligação usa um adesivo para fixar a conexão à mangueira.
Após o acabamento, as mangueiras são cuidadosamente embaladas para protegê-las durante o transporte e armazenamento. Geralmente são embalados em plástico ou colocados em caixas de papelão, e são acrescentadas etiquetas apropriadas para indicar as informações do produto.
Acessórios relacionados
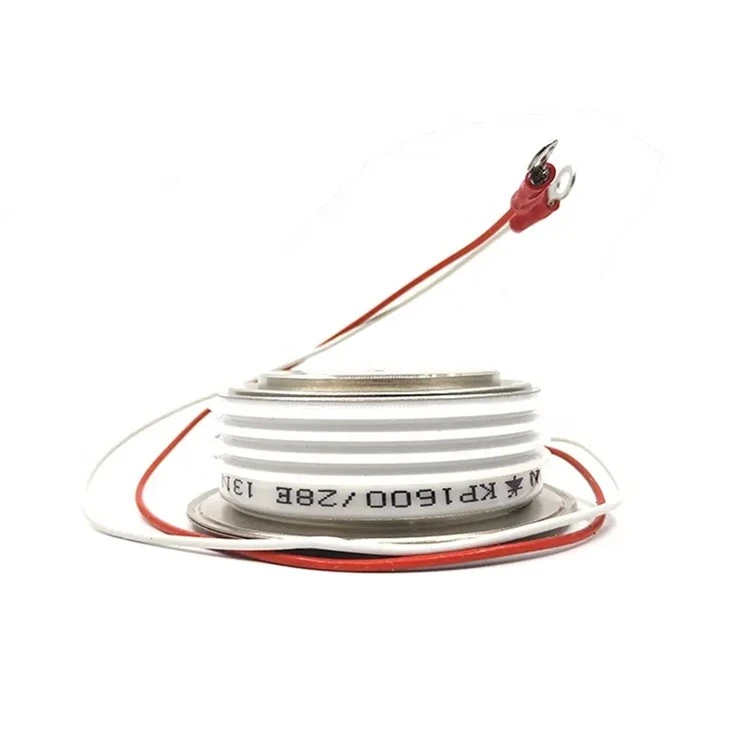
No campo das aplicações industriais relacionadas ao fornecimento de energia e gerenciamento de fluidos, também existem alguns acessórios importantes. Por exemplo, oTiristor Kpé um componente chave em sistemas de fonte de alimentação por indução. Pode controlar o fluxo de corrente elétrica, garantindo uma operação estável e eficiente da fonte de alimentação.
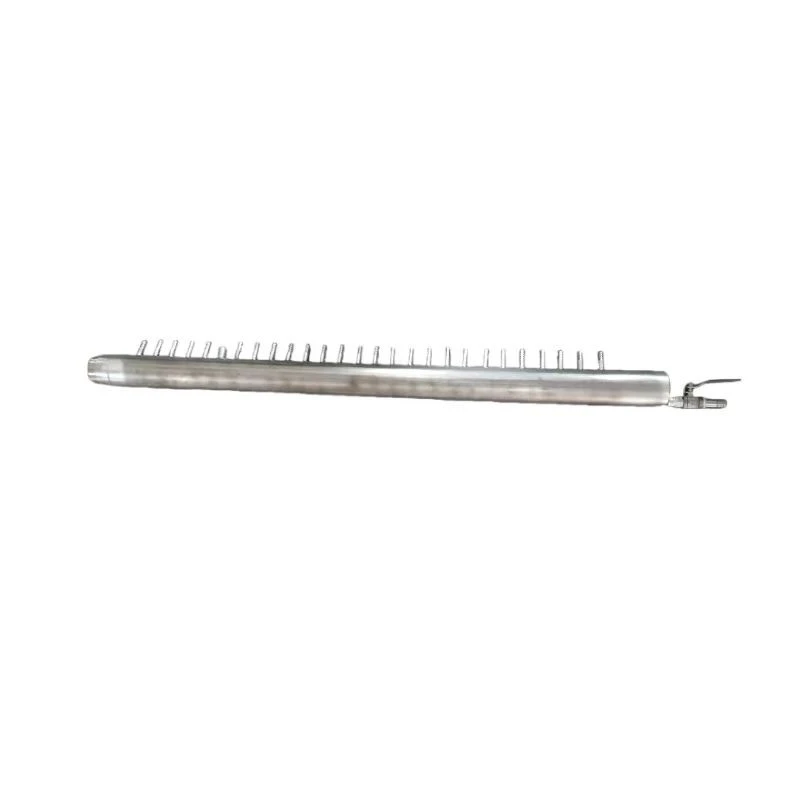
ODistribuidor de água em aço inoxidávelé usado para distribuir água uniformemente em sistemas de refrigeração. É feito de aço inoxidável de alta qualidade, que oferece boa resistência à corrosão e confiabilidade a longo prazo.
OPlaca de controle principal da fonte de alimentação do tiristoré o cérebro da fonte de alimentação do tiristor. Ele controla os parâmetros de operação da fonte de alimentação, como tensão, corrente e frequência, garantindo uma saída de energia precisa e estável.
Conclusão e apelo à ação
O processo de fabricação de mangueiras de borracha sem carbono é uma operação complexa e precisa que envolve múltiplas etapas, desde a seleção da matéria-prima até o acabamento e embalagem. Cada etapa é cuidadosamente controlada para garantir que o produto final atenda aos mais altos padrões de qualidade.
Se você estiver no mercado de mangueiras de borracha sem carbono ou tiver alguma dúvida sobre nossos produtos, convidamos você a entrar em contato conosco para aquisição e discussão adicional. Nossa equipe de especialistas está pronta para fornecer informações detalhadas e soluções personalizadas para atender às suas necessidades específicas.
Referências
- Smith, J. (2018). Tecnologia de fabricação de mangueiras de borracha. Publicação Industrial.
- Johnson, M. (2020). Avanços em materiais de borracha não reforçados com carbono. Revista de Ciência de Polímeros.
- Marrom, A. (2019). Controle de qualidade na produção de mangueiras de borracha. Revisão da qualidade de fabricação.